برش شیشه لمینت برخلاف شیشههای تکجداره یا سکوریت، یک فرآیند سهمرحلهای شامل خطاندازی دقیق دو سطح بیرونی، شکست مکانیکی لایهها و جداسازی طلق میانی (PVB/EVA) است. به دلیل وجود لایه پلیمری ارتجاعی در مغز شیشه، با برش یکطرفه نمیتوان آن را جدا کرد.
چگونه شیشه لمینت را بدون لبپریدگی برش بزنیم؟
۱. خط برش را روی هر دو طرف شیشه بهصورت کاملاً متقارن با الماس برش امتیاز (Score) بیندازید.
۲. با فشار یکنواخت دست یا انبر شیشهبری، شکست هر دو لایه شیشه را آزاد کنید.
۳. طلق میانی PVB را با استفاده از الکل ایزوپروپیل و شعله ملایم، هیتگان صنعتی (۸۰ تا ۱۰۰ درجه سانتیگراد) یا تیغ جراحی کات کنید.
(توجه: شیشه لمینت ساختهشده از لایههای سکوریتشده، به هیچ عنوان پس از تولید قابل برش نیست و پودر میشود).

آیا تمام انواع شیشه لمینت قابل برش هستند؟
خیر؛ فقط شیشه لمینت خام (Float) قابل برش است.
| نوع شیشه پایه | قابلیت برش در کارگاه | رفتار هنگام برش |
|---|---|---|
| لمینت با شیشه فلوت خام | بله (دستی، حرارتی، واترجت) | لایهها خط برمیدارند و طلق آزاد میشود. |
| لمینت با شیشه سکوریت (تمپرد) | خیر (غیرقابل برش) | به محض تماس الماس، شیشه کاملاً خرد و منفجر میشود. |
| لمینت با شیشه نیمهسکوریت (HS) | خیر (ریسک شکست بالای ۹۰٪) | تنشهای سطحی مانع از ایجاد خط شکست منظم میشوند. |
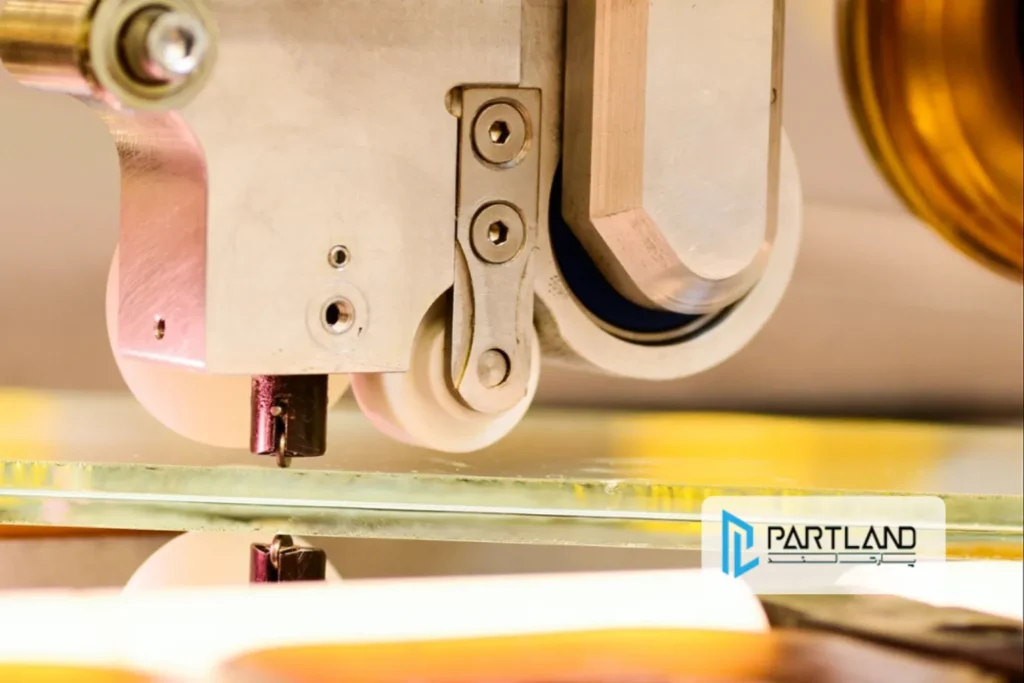
انواع روشهای برش شیشه لمینت؛ مقایسه فنی و اجرایی
انتخاب شیوه برش شیشه لمینت به ضخامت ساختار (مثلاً ۴+۴ یا ۶+۶)، ضخامت طلق اینترلییر (Interlayer) و تیراژ پروژه بستگی دارد.
۱. برش دستی با تیغ الماسه و شوک حرارتی
در کارگاههای ساختمانی و شیشهبریهای محلی، پرکاربردترین شیوه است. ابتدا الماسزنی با تیغ نفتخور انجام شده، با ایجاد اهرم شیشه شکسته میشود و سپس از الکل متیلیک یا سشوار صنعتی برای نرم کردن PVB استفاده میگردد.
۲. برش صنعتی با دستگاه واترجت (Waterjet Cutting)
جت پرفشار آب (تا ۶۰,۰۰۰ PSI) به همراه ذرات ساینده گرانیت/گارنت (Garnet Abrasive)، شیشه و طلق را بهطور همزمان و بدون ایجاد هیچگونه تنش حرارتی برش میدهد.
- مزیت اصلی: عدم نیاز به پرداخت لبه، برش اشکال منحنی، دقت ابعادی تا ۰.۱ میلیمتر.
- کاربرد: دهانههای دقیق نمای کرتین وال و مقاطع سقف شیشه ای و اسکای لایت.
۳. میزهای برش نیمهاتوماتیک لمینت
این دستگاهها دو هد برش مستقل در بالا و پایین دارند که خطوط الماس را دقیقاً روبهروی هم میاندازند. سپس یک المنت حرارتی خطی در زیر شیار قرار گرفته و در عرض چند ثانیه PVB را نرم میکند تا بازوهای پنوماتیک دو تکه را جدا کنند.
اگر میخواهید با ساختار و مراحل تولید این شیشه مقاوم آشنا شوید، راهنمای شیشه لمینت چگونه ساخته می شود؟ را بخوانید.
جدول مقایسه کاربردی روشهای برش
| روش برش | دقت ابعادی | کیفیت لبه شیشه | سرعت اجرا | محدودیت ضخامت |
|---|---|---|---|---|
| دستی + هیتگان | متوسط (±۱.۵ mm) | نیازمند دیاموند/سمبادهزنی | پایین | تا ضخامت حداکثر ۱۲ میلیمتر |
| میز کاتر نیمهاتوماتیک | بالا (±۰.۵ mm) | تمیز و بدون لبپریدگی | بالا | تا ضخامت ۴۰ میلیمتر |
| واترجت CNC | فوقالعاده (±۰.۱ mm) | کاملاً پرداختشده و مات | متوسط | نامحدود (حتی ضدگلوله) |

چکلیست ابزارهای موردنیاز کارگاهی
برای اجرای استاندارد بدون هدررفت متریال، این ابزارها پیشنیاز هستند:
- الماس شیشهبری با زاویه ویل مناسب: برای لمینت، زاویه ویل (Cutting Wheel) بین ۱۳۵ تا ۱۴۵ درجه برای شیشههای ضخامت ۴ تا ۶ میل و زاویه ۱۵۰ تا ۱۵۵ درجه برای ضخامتهای بالاتر ضروری است.
- روغن مخصوص برش شیشه (یا نفت سفید تصفیهشده): اصطکاک را کاهش داده و خط شکست را عمیقتر میکند.
- خطکش T و گونیای سنگین با زیره لاستیکی: برای جلوگیری از سرخوردن روی سطح شیشه.
- سشوار صنعتی (Heat Gun) با دیمر تنظیم دما: تنظیم دقیق بازه حرارتی روی ۹۰ درجه سانتیگراد.
- تیغ کاتر جراحی یا تیغ بیستوری شماره ۱۱: برای برش فیلم PVB بدون آسیب به لبه شیشه.
- تجهیزات حفاظت فردی (PPE): دستکش مقاوم در برابر برش سطح ۵ (Level 5 Cut-Resistant Gloves) و عینک پلیکربنات. کارخانه تولید شیشه ساختمانی در خارج از ایران .
راهنمای گامبهگام برش دستی شیشه لمینت (مرحله به مرحله)
تمیزکاری و چربیزدایی سطح
هرگونه گردوغبار، گریس یا ذرات ریز شیشه زیر خطکش باعث انحراف تیغ الماس میشود. سطح را با ایزوپروپیل الکل و دستمال میکروفایبر کاملاً پاک کنید.
اندازهگیری و انطباق خطوط دو طرف (Mirror Scoring)
بزرگترین چالش در برش دستی، همراستا بودن خط الماس روی صفحه بالایی و پایینی است.
- خط برش را روی صفحه رویی خط بکشید.
- شیشه را برگردانید و با استفاده از خطکش کمکی و گونیا، دقیقاً همان خط را در پشت شیشه الماس بزنید (کوچکترین اختلاف میلیمتری منجر به شکست پلکانی خواهد شد).
شکستن لایههای شیشه (Breakout)
- ابتدا یک چوب نازک یا میله کمکی زیر خط برش قرار دهید و با فشار ملایم دو کف دست روی طرفین، لایه بالایی را بشکنید تا صدای کلیک آزاد شدن تنش شنیده شود.
- شیشه را برگردانده و همین حرکت را برای لایه مقابل تکرار کنید. اکنون دو لایه شیشه آزاد هستند اما توسط طلق میانی محکم نگه داشته شدهاند.
نرمکردن و برش طلق میانی (PVB Interlayer)
دو شیشه را با زاویه کمی باز نگه دارید (حدود ۵ تا ۱۰ میلیمتر فاصله باز شود):
- نازل سشوار صنعتی را با فاصله ۱۰ سانتیمتری روی درز برش با حرکت رفت و برگشتی حرکت دهید تا طلق شل شود.
- با تیغ بیستوری تیز با زاویه ۴۵ درجه، طلق نرمشده را از بالا به پایین ببرید.

تجربیات میدانی و خطاهای رایج نصابها
💡 تجربه کارگاهی پارتلند:
هیچوقت برای سریعتر شدن کار، شیشه را جلوی شعله مستقیم و پرفشار گاز نگیرید. گرمای بیش از ۱۲۰ درجه باعث جوشیدن پلیمری و ایجاد حبابهای شیریرنگ مات (Delamination) در لبههای شیشه تا عمق ۲ سانتیمتر میشود که بعد از نصب در سازه، غیرقابل بازگشت است.
۴ اشتباه که شیشه را غیرقابل استفاده میکند:
- اعمال فشار نامتقارن هنگام کشیدن الماس: فشار ناموزون باعث ایجاد ترکهای زاویهدار (Flares) در حاشیه برش میشود.
- برش نزدیکتر از ۳ برابر ضخامت شیشه از لبه: فاصله برش تا لبه شیشه نباید کمتر از ۲۵ تا ۳۰ میلیمتر باشد؛ در غیر این صورت لبه به جای شکست مستقیم، قلوهکن میشود.
- کشیدن مجدد الماس روی خط قبلی: هرگز الماس را دو بار روی یک خط نکشید؛ این کار تیغ کارباید را کند کرده و شیشه را کچل میکند.
- برش طلق بدون کشش لایهها: اگر شیشه به اندازه کافی از هم باز نشده باشد، تیغ به لبه تیز شیشهها گیر کرده و لبپریدگیهای میکروسکوپی ایجاد میکند.
پرسشهای متداول (FAQ)
آیا شیشه لمینت سکوریت در محل پروژه برش میخورد؟
خیر. شیشههای سکوریت بعد از فرآیند تمپرینگ دارای تنشهای متراکم داخلی هستند و هرگونه برش، سوراخکاری یا ساییدن با الماس باعث پودر شدن کل شیشه میشود. تمام سوراخها و برشهای این شیشهها باید قبل از سکوریت و لمینتسازی در کارخانه انجام شود.
بهترین روش برای از بین بردن لبههای تیز بعد از برش چیست؟
استفاده از پدهای دیاموند دستی نمره ۱۲۰ تا ۲۲۰ همراه با پاشش آب (سنگزنی مرطوب). برای پروژههای نمای شیشهای، استفاده از دستگاه دیاموند لبه لول (Flat Polish) الزامی است.
دمای ایمن برای نرم کردن لایه PVB چقدر است؟
دمای ایدهآل بین ۸۰ تا ۹۵ درجه سانتیگراد است. دمای بالاتر از ۱۱۰ درجه باعث آسیب به پیوند پلیمری و ایجاد حباب در لبهها میشود.
منابع و مراجع فنی (References)
- GANA (Glass Association of North America) Glazing Manual – Section 4: Laminated Architectural Glass Handling
- ASTM C1172: Standard Specification for Laminated Architectural Flat Glass
- Eastman Saflex PVB Interlayer Technical Processing Guide
جمعبندی
موفقیت در برش شیشه لمینت به سه فاکتور وابسته است: زاویه درست تیغ الماس (۱۳۵ تا ۱۵۵ درجه متناسب با ضخامت)، تقارن میلیمتری خطوط دو طرف و کنترل دقیق دمای جداسازی طلق PVB. حرارت مستقیم یا عجله در شکست، لبه شیشه را دچار دلامیناسیون (حباب و کدری دائمی) و لبپریدگی میکند.
اگر ضخامت شیشه بالا است یا هندسه برش شامل خطوط منحنی و سوراخکاریهای نما میشود، روشهای دستی درصد خطای بالایی دارند؛ در این شرایط دستگاههای برش صنعتی با آب سرد (واترجت) بالاترین ضریب ایمنی و کیفیت لبه را تضمین میکنند.